De la plancha de acetato a la montura ajustada: el trabajo real de un taller de gafas
Una montura parece un objeto sencillo hasta que se abre en el banco de trabajo. Entonces aparecen un material que se mueve con la humedad, un perfil que hay que leer con la lima, unas bisagras que deben quedar alineadas al décimo de milímetro y un rostro que nunca es simétrico. En Manere reunimos explicaciones detalladas de cada una de esas etapas, escritas desde el punto de vista de quien trabaja con las manos y con herramientas corrientes de taller.
Los textos siguen el orden natural del proceso: primero el material, después el mecanizado, luego el acabado y, al final, todo lo que ocurre cuando la montura ya está en la cara de alguien y hay que ajustarla, repararla y conservarla.
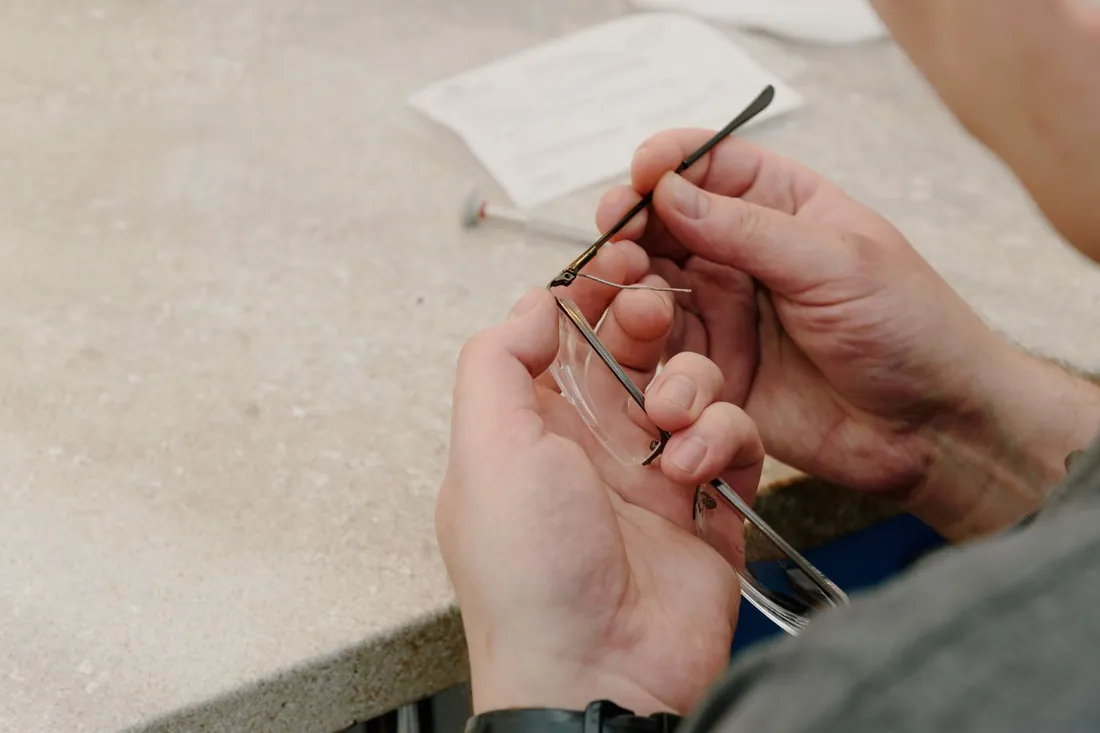
Montaje de la varilla sobre el frente. El paso parece breve, pero condiciona la alineación de toda la montura y la simetría de la apertura.
01
El acetato de celulosa y sus planchas
El acetato de celulosa se fabrica a partir de pasta de celulosa acetilada y llega al taller en planchas rectangulares de un espesor que suele moverse entre 4 y 10 milímetros. No es un plástico inyectado: cada plancha se obtiene prensando bloques de material coloreado, de modo que el veteado atraviesa todo el espesor. Por eso, cuando se lima un canto, el dibujo no desaparece, sino que cambia; una misma plancha puede dar frentes muy distintos según dónde se sitúe la plantilla.
El material conserva plastificante y disolvente residual, y eso explica dos comportamientos que condicionan el trabajo. El primero es que la plancha encoge y se deforma durante meses después de cortada, motivo por el que muchos talleres dejan reposar el material en vertical, separado por listones, antes de mecanizarlo. El segundo es que el acetato reacciona al calor de forma muy agradecida: entre 70 y 90 °C se vuelve dócil sin ampollarse y, al enfriarse, mantiene la forma nueva.
Qué se mira antes de cortar una plancha
- Orientación del veteado respecto al eje del frente y a las varillas.
- Espesor real medido en varios puntos, no el nominal impreso.
- Planitud: una plancha alabeada obliga a dejar más sobreespesor.
- Zonas con burbujas o vetas huecas, que aparecerán al rebajar el canto.
- Reserva de material suficiente para el perfil y para el biselado interior de la ranura.
La ranura que sujeta la lente se abre después, con fresa de ángulo, y su profundidad habitual ronda los 0,6 milímetros. Es una cifra pequeña que deja poco margen: si el aro queda demasiado fino, el acetato pierde rigidez y la lente se suelta con el primer cambio de temperatura.
02
Cuerno natural y titanio: dos materiales con lógicas opuestas
El cuerno se trabaja como una materia viva. No es homogéneo: tiene capas, densidades distintas y una humedad propia que varía con el ambiente. Las láminas se aplanan con calor y presión, y después se mecanizan despacio, evitando el calentamiento excesivo, porque el cuerno recalentado huele, se cuartea y pierde brillo. La pieza terminada nunca es idéntica a otra, y esa variación forma parte del material, no es un defecto. A cambio, resulta ligera, cálida al tacto y muy agradable en contacto prolongado con la piel.
El titanio plantea el problema contrario. Es estable, no reacciona con la piel y aguanta bien la fatiga, pero exige control: se mecaniza con velocidades de corte bajas, tiende a agarrarse a la herramienta y, si se suelda, necesita atmósfera protegida para no volverse frágil. En monturas se trabaja tanto en alambre, para varillas y puentes, como en chapa recortada para los frentes y los aros.
Diferencias prácticas que se notan en el banco
- El cuerno se ajusta con calor suave y seca lentamente; el titanio se ajusta en frío, con alicates de mordaza revestida.
- El cuerno acepta pulido a la cera; el titanio se termina con satinado, cepillo o acabados químicos.
- El cuerno responde a la humedad ambiente; el titanio conserva su geometría durante años.
- El cuerno se repara añadiendo material y volviendo a perfilar; en titanio, la reparación suele pasar por enderezar sin sobrepasar el límite elástico.
03
Fresado del contorno y repaso del perfil a mano
El fresado define la geometría, pero no el carácter de la montura. Una fresadora deja el contorno, los alojamientos y la ranura con la precisión necesaria para que las dos mitades del frente sean iguales; a partir de ahí empieza el trabajo que decide cómo se ve la pieza a un metro de distancia: el perfil del canto.
El perfil es la sección del aro vista de costado. Puede ser plano, ligeramente abombado, con un chaflán marcado o con dos radios distintos en la cara exterior e interior. Se consigue con limas de grano medio y fino, siempre en pasadas largas y en la misma dirección, comprobando con el pulgar lo que el ojo aún no distingue. El tacto detecta escalones que la vista no ve hasta que la pieza está pulida, y entonces ya es tarde.
Secuencia habitual de repaso
- Eliminar las marcas de fresa con lima de grano medio, sin tocar aún la línea de contorno.
- Definir el perfil en el aro superior, que es la zona más visible.
- Continuar el mismo perfil hacia el puente y hacia las bisagras, sin interrumpir la línea.
- Igualar la mitad derecha con la izquierda comparándolas a contraluz.
- Pasar a grano fino y después a lija de agua para preparar el pulido.
Cuando el perfil se interrumpe en el puente o cambia bruscamente cerca de la bisagra, la montura parece mal hecha aunque las medidas sean correctas. La continuidad de la línea importa más que la exactitud absoluta de cada tramo.
04
Bisagras y su alojamiento
La bisagra es la única parte de la montura que trabaja miles de veces al año. En acetato se emplean sobre todo bisagras de pletina con orejas, que se insertan en caliente mediante una herramienta que las empuja dentro del material reblandecido, y bisagras atornilladas o remachadas sobre un alojamiento fresado. En titanio se sueldan o se integran en la propia pieza, y cada vez son más frecuentes los sistemas flexibles con muelle interior.
La colocación en caliente exige control de temperatura. Si el acetato está demasiado frío, la bisagra no entra y se arranca material; si está demasiado caliente, la pletina se hunde, deja una marca alrededor y la superficie se queda hundida tras el pulido. Además, la bisagra debe entrar perpendicular al plano de apertura: un error de un par de grados en el alojamiento se convierte en varios milímetros de desviación en el extremo de la varilla.
Comprobaciones después de asentar las bisagras
- Las dos varillas apoyan sobre la mesa sin balanceo cuando la montura se coloca boca abajo.
- La apertura llega al tope sin forzar y se detiene en el mismo ángulo en ambos lados.
- No hay holgura lateral perceptible al mover la varilla arriba y abajo.
- El plano de cierre queda paralelo: las varillas se cruzan o se tocan de forma simétrica.
- Ningún tornillo asoma por la cara interna, donde rozaría la sien.
05
Curvado de las varillas en caliente
La parte final de la varilla, la que rodea la oreja, casi nunca sale bien de fábrica para una cabeza concreta. El acetato se calienta con aire templado o en un lecho de microesferas de vidrio hasta que pierde rigidez, y entonces se dobla con los dedos protegidos o sobre una horma. El calor debe repartirse: si se concentra en un punto, el material se marca y aparece un pliegue blanquecino que no se recupera.
La curva útil empieza justo donde la varilla pasa por encima del pabellón auricular y desciende siguiendo la forma del hueso mastoideo. No debe apretar en la punta, porque ahí es donde se concentra la presión que produce dolor después de dos o tres horas de uso. En varillas de metal, el mismo trabajo se hace en frío, con alicates de nailon y giros pequeños, comprobando la forma cada pocos grados.
Errores frecuentes al curvar
- Calentar solo un lado de la varilla y obtener una torsión además de la curva.
- Empezar la curva demasiado pronto, de modo que la montura se desplaza hacia delante.
- Cerrar en exceso la punta y crear un punto de presión detrás de la oreja.
- Curvar las dos varillas por separado sin compararlas sobre una superficie plana.
- Enfriar con agua fría de golpe, lo que puede tensionar el acetato.
06
Volteo en tambor y pulido final
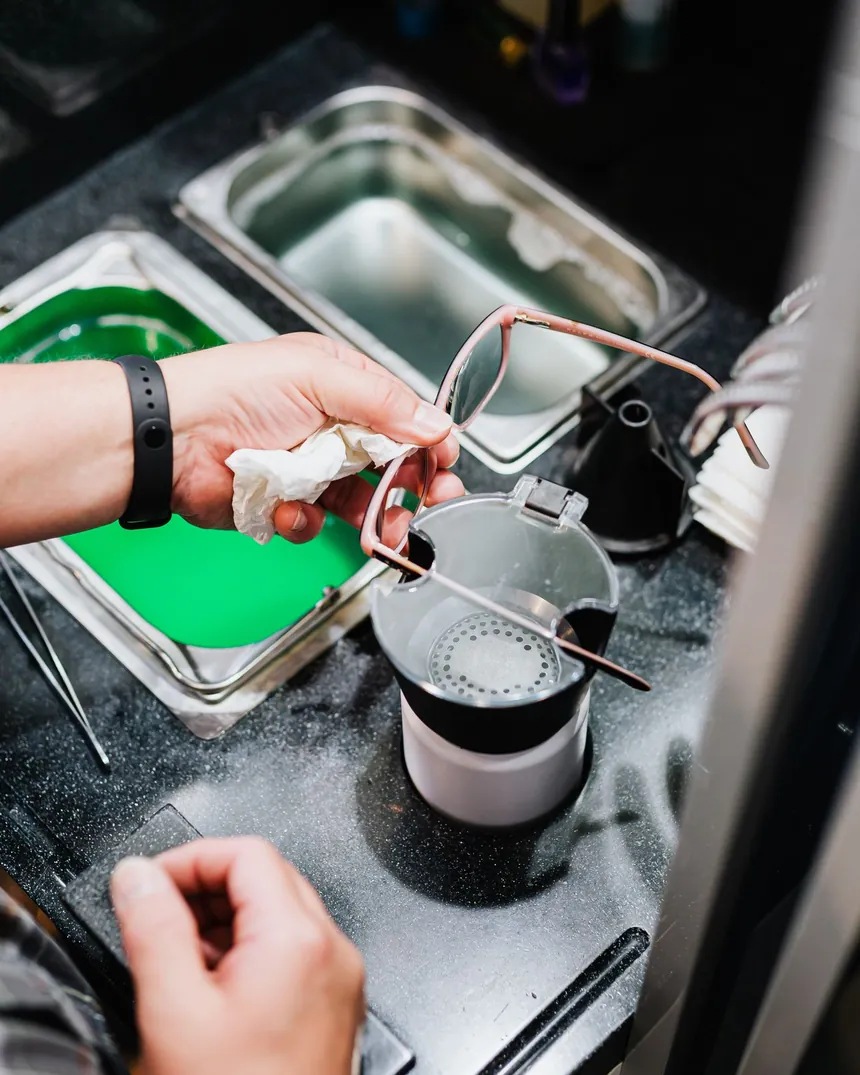
El acetato no alcanza brillo con la lija. El acabado se consigue en tambores rotativos o vibratorios cargados con medios de distinto grano: primero virutas o pellets de madera dura, después medios más finos y, por último, una mezcla con pasta que da el brillo. El proceso completo puede durar entre varias horas y dos o tres días, según el material, el tamaño del lote y el estado de partida de las piezas.
El volteo es lento porque actúa por fricción suave y uniforme. Esa lentitud es precisamente su ventaja: redondea de forma homogénea, llega a las zonas internas del aro donde no entra el disco de pulir y no genera calor suficiente para deformar la pieza. A cambio, suaviza aristas, de modo que un chaflán que deba permanecer vivo se protege o se repasa después a mano.
Qué se controla durante el proceso
- Relación entre volumen de piezas y volumen de medio, para que no se golpeen entre sí.
- Cambio de medio entre etapas, con lavado y secado intermedio de las piezas.
- Tiempo real en cada etapa, anotado por lotes en lugar de estimado de memoria.
- Estado de las bisagras: conviene proteger los alojamientos para que no entre pasta.
- Repaso final con trapo y cera en las zonas que el tambor no deja completamente uniformes.
Ajuste al rostro y apoyo sobre el puente
Ninguna cara es simétrica. Una oreja suele estar algo más alta que la otra, la nariz rara vez es recta y el ángulo del puente varía mucho entre personas. Por eso el ajuste no consiste en corregir defectos de fabricación, sino en adaptar una pieza regular a una geometría que no lo es.
El apoyo principal está en la nariz: ahí descansa la mayor parte del peso. En monturas de acetato con puente tallado, el contacto se ajusta limando o calentando esa zona, siempre en pasos muy pequeños, porque un milímetro cambia la altura a la que quedan las lentes. En monturas con plaquetas, se modifica la inclinación y la separación de los brazos hasta que ambas apoyan por toda su superficie y no solo por un borde.
Después se revisa la inclinación del frente respecto a la vertical y la distancia entre la cara posterior de la lente y el ojo. Ambos parámetros afectan a cómo se ve a través de la lente, especialmente en graduaciones altas y en progresivos, y suelen recomprobarse tras unos días de uso, cuando el acetato ya ha acomodado ligeramente su forma.
08
Tornillos y reparaciones menores
La avería más común no es una rotura, sino un tornillo que se afloja. Los tornillos de bisagra son de rosca métrica fina, habitualmente entre M1,2 y M1,6, y se aflojan por el propio movimiento de apertura y cierre. Apretar con un destornillador adecuado, de punta plana bien ajustada al ancho de la ranura, resuelve la mayoría de los casos; forzar con una punta demasiado pequeña redondea la cabeza y convierte un arreglo de un minuto en una extracción complicada.
Cuando el tornillo gira sin llegar a apretar, el problema está en la rosca del alojamiento. Las soluciones razonables van desde un fijador de roscas de baja resistencia hasta sustituir el tornillo por uno de diámetro inmediatamente superior, rehaciendo la rosca. En bisagras muy desgastadas, ninguna de las dos opciones sustituye a la reposición de la pieza.
Reparaciones que suelen estar al alcance de un taller
- Sustitución de tornillos, arandelas y casquillos de bisagra.
- Cambio de plaquetas y de sus brazos en monturas metálicas.
- Reasentado de una bisagra suelta en acetato, con nuevo alojamiento si hace falta.
- Enderezado de frentes torcidos y recuperación del paralelismo de las varillas.
- Repulido parcial de zonas rayadas, siempre que quede espesor suficiente.
Hay situaciones en las que conviene detenerse: una fractura en el puente de una montura de acetato fino, una varilla de titanio doblada varias veces en el mismo punto o un aro agrietado alrededor de la ranura suelen tener una vida corta después de la reparación, por bien ejecutada que esté.
09
Cuidado y guardado de la montura
La mayor parte del desgaste prematuro tiene un origen doméstico: calor, torsión y roce. El acetato se deforma dentro de un coche al sol, el cuerno se reseca cerca de un radiador y cualquier montura pierde alineación cuando se quita con una sola mano tirando de una varilla. Son gestos pequeños y repetidos, no accidentes.
La limpieza tampoco es neutra. El agua templada con una gota de jabón neutro y un secado con paño de microfibra resulta suficiente en casi todos los casos. Los productos con alcohol o amoniaco atacan los acabados y las capas de las lentes, y limpiar en seco una montura con polvo arrastra partículas que rayan tanto el material como el tratamiento antirreflejante.
Rutina sencilla que alarga la vida de una montura
- Quitar y poner las gafas con las dos manos, sujetando ambas varillas.
- Aclarar con agua templada antes de frotar, nunca al revés.
- Guardar en estuche rígido cuando no se lleven puestas, no boca abajo sobre las lentes.
- Evitar el salpicadero del coche, la repisa del baño y el borde de la piscina.
- Revisar los tornillos cada pocos meses y reajustar la forma cuando la montura empiece a deslizarse.
- Mantener el cuerno alejado de fuentes de calor seco y aplicar cera específica de vez en cuando.
10
Qué se publica en Manere
Manere es un proyecto informativo dedicado exclusivamente a la fabricación, el ajuste y el mantenimiento de monturas de gafas. Los textos se escriben y se revisan para leerse enteros, sin fragmentarlos en fichas breves, y se organizan siguiendo el orden en que ocurren las cosas en un taller.
- Descripciones de materiales: acetato de celulosa, cuerno natural y titanio, con su comportamiento real durante el mecanizado.
- Explicaciones de procesos: fresado, limado del perfil, asentado de bisagras, curvado en caliente, volteo en tambor y pulido.
- Guías de ajuste y de comprobación, con los puntos que se revisan antes de dar una montura por terminada.
- Notas sobre reparaciones menores, tornillería y límites razonables de una reparación.
- Recomendaciones de cuidado y guardado pensadas para el uso diario.
Lo que se publica aquí es material de lectura y consulta. No sustituye la valoración de un óptico ni el criterio de quien tiene la montura delante, y tampoco pretende describir una única manera correcta de trabajar: cada taller tiene sus herramientas, sus tiempos y sus costumbres.
11
Contacto
Si detectas un error, echas de menos una etapa del proceso o quieres proponer un tema relacionado con la construcción y el ajuste de monturas, puedes escribir al correo del proyecto. Se leen todos los mensajes, aunque no siempre es posible responder de inmediato.